激光、等离子、火焰三种数控切割各有适用厚度与精度区间。本文按厚度、精度、热影响与成本四个维度给出选型边界,并说明切割变形的控制思路。
一、三种工艺的能力边界
- 激光切割:适合 20mm 以下薄板,断面光洁、割缝窄、热影响区小,尺寸精度最高,基本无需二次加工;设备与加工成本也最高。
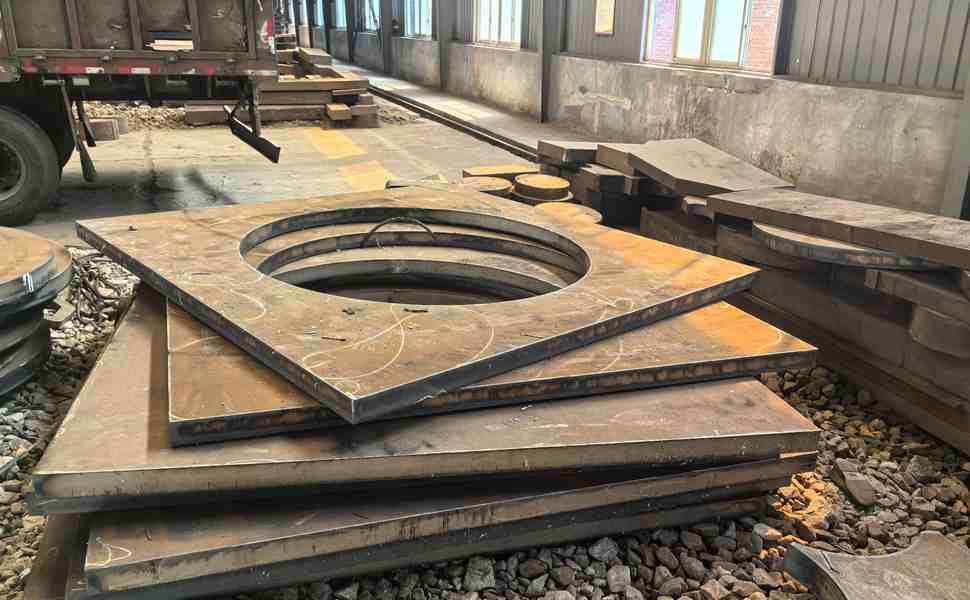
- 等离子切割:适合 6~40mm 中板,效率高、成本适中,精度略低于激光。精细等离子可显著改善断面垂直度。
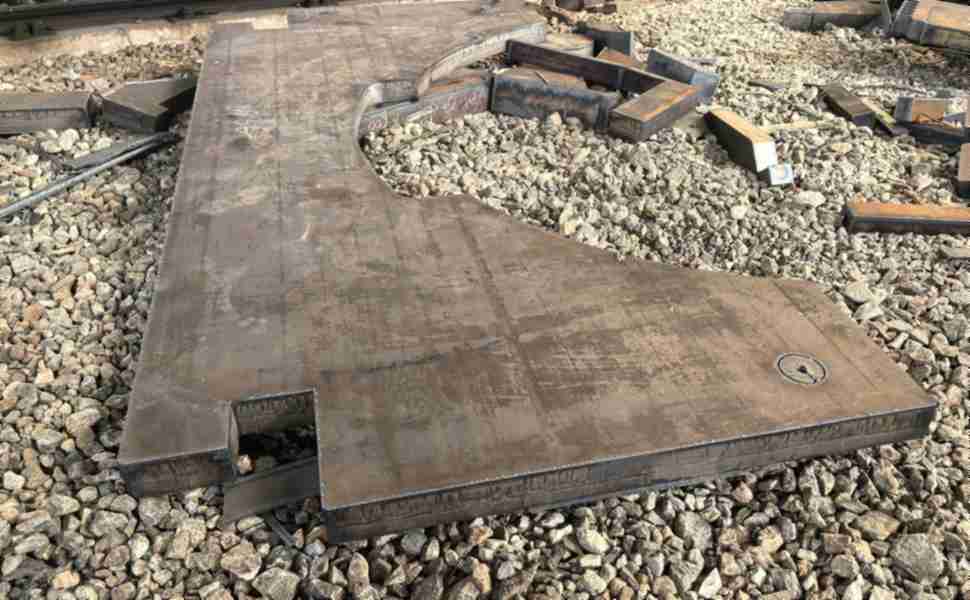
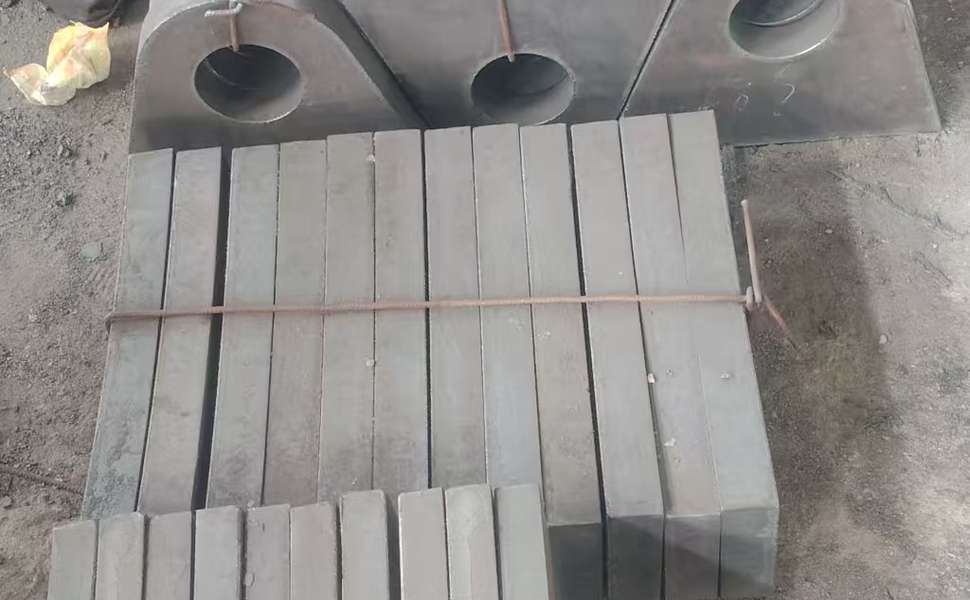
- 火焰切割(氧-燃气):适合 40mm 以上厚板与特厚板,设备与运行成本最低,但热输入大、热影响区宽,需预留更多加工余量,且不适合高硬度耐磨板与部分不锈钢。
实际生产中常按零件厚度与精度要求混线排产:薄板走激光、中板走等离子、大厚板走火焰,是成本与质量的最优组合。
二、精度的真正来源不只是机器
切割件的最终精度由四部分决定:设备定位精度、割缝补偿、板材内应力释放、以及操作顺序。其中内应力释放引起的变形最容易被忽略——钢板在轧制与冷却过程中存在残余应力,切割相当于把应力"放开",细长件与不对称件因此翘曲。
三、控制变形的可行做法
- 采用对称切割、分段跳切,避免单侧连续受热;
- 细长件使用双枪对称切割,或留出工艺筋最后切断;
- 在孔内、尖角处采用合理的引入引出线,减少局部过热;
- 精度要求高的零件预留 2~5mm 机加工余量,切割后上机床精加工;
- 必要时切割后安排矫平工序。
四、下单图纸要标注什么
为了让切割厂一次做对,图纸上建议明确:材料牌号与厚度、零件净尺寸与公差等级、是否留加工余量、孔位与坡口要求、以及关键配合面的位置。河南弘冶支持按图套料排版,可在排版阶段就给出材料利用率与单件成本,便于比价。